

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


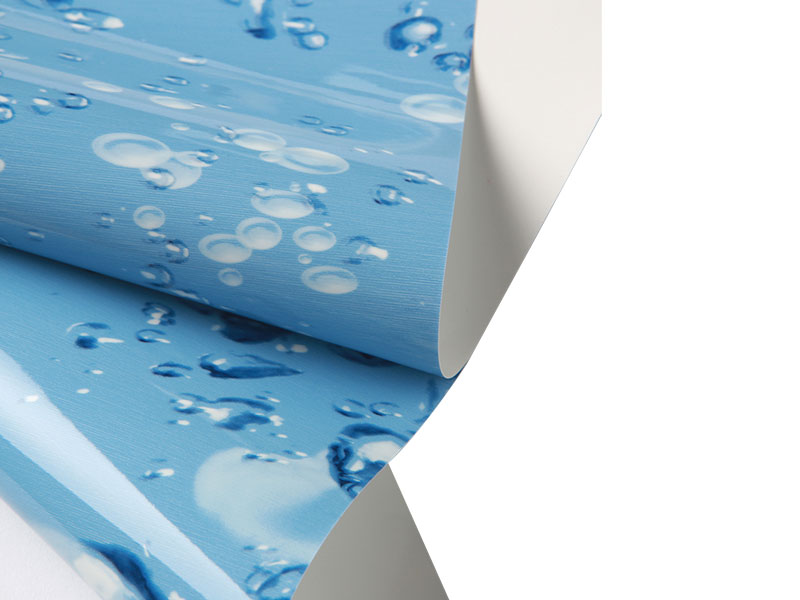
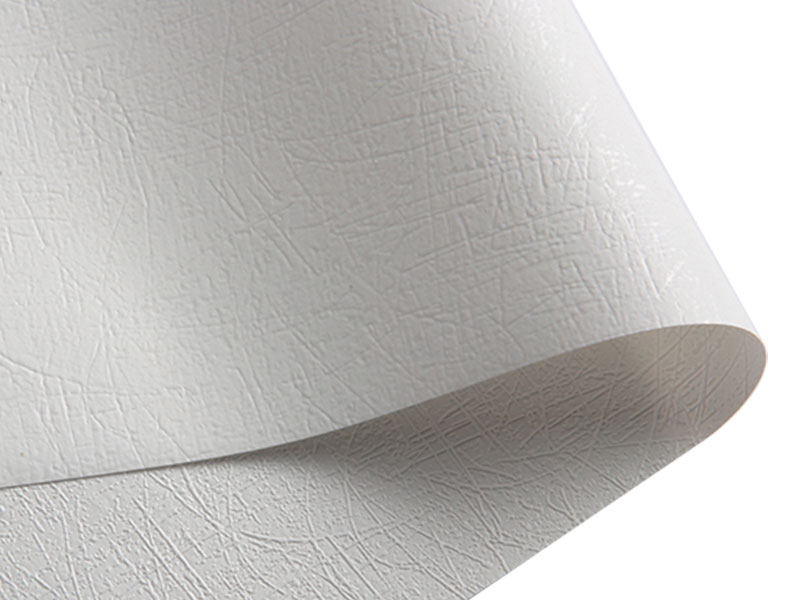
Camada de desgaste de PVC para aprimoramento de fabricação de pisos
Camada de desgaste de PVC para aprimoramento de fabricação de pisos is a transparent polyvinyl chloride film supplied to resilient flooring producers as the protective top surface of SPC, WPC, LVT, and sheet flooring constructions. The film is delivered in rolls at 0.30 mm to 1.00 mm gauge and 1.0 m to 2.0 m width, with an optional UV-cured polyurethane topcoat. It is engineered to be handled by the flooring line, not by the end user: the roll must unwind at stable tension, laminate without wrinkle, accept embossing in line, and hold the finished floor's abrasion and stain performance through its service life. The material is specified by flooring manufacturers as a process input, and its quality is judged by line yield and finished-floor durability together.
Construído em torno de sua linha de piso
Camada de desgaste de PVC para aprimoramento de fabricação de pisos is supplied under an ODM/OEM arrangement. The film is specified against the flooring producer's line speed, nip configuration, embossing roller, and adhesive system. Gauge, topcoat chemistry, slip additive, winding tension, and roll format are set so the film behaves predictably on the line, and the approved roll specification is the acceptance standard for every lot shipped.
Métricas de linha e serviço
O que a linha vê antes do acabamento do piso
Tensão e estabilidade da web
Camada de desgaste de PVC para aprimoramento de fabricação de pisos is wound at a controlled tension so the roll unwinds at a stable web tension on the line. Inconsistent winding causes web wander, edge misalignment at the nip, and thickness variation in the finished laminate. Winding tension is recorded on the roll label and is set against the unwind stand specification of the flooring producer.
Laminação e exclusão de ar
O filme é colado ao substrato impresso no ponto de laminação, com adesivo ativado por calor, adesivo termofusível ou calor direto. O ar preso entre o filme e o substrato produz bolhas visíveis após a etapa de gravação em relevo. A uniformidade do calibre em toda a trama e o nivelamento do filme são as duas propriedades que determinam se o estreitamento pode excluir o ar na velocidade da linha.
Retenção de textura e acabamento
O filme passa pelo rolo de gravação a temperatura e pressão controladas. O acabamento deve curar sem rachar no relevo e o filme base deve reter a textura sem elasticidade. A formulação do filme e o perfil de cura do acabamento são ajustados juntos para que a profundidade do relevo na prancha acabada corresponda ao rolo de gravação.
Desempenho de abrasão e manchas
Uma vez instalada, a camada de desgaste define como o piso responde ao tráfego de pedestres, móveis e agentes de limpeza. A resistência à abrasão, a resistência a manchas e a retenção de brilho são medidas na montagem do piso acabado, e não apenas no filme, e os testes são realizados em amostras laminadas retiradas da linha de produção.
Parâmetros de materiais
Onde a camada de desgaste fica na montagem
Perguntas de linha
Como a bitola do filme é especificada em relação à linha do piso?
O medidor é selecionado em relação ao alvo de abrasão do piso acabado e ao passo de gravação na linha. Medidores mais grossos suportam classes de abrasão mais altas e relevos mais profundos, mas exigem um controle de nip mais cuidadoso. O produtor de pisos indica a classe de abrasão alvo e o rolo de gravação, e o medidor é confirmado em um teste de laminação antes da ordem de produção ser feita.
O que causa bolhas de ar entre a camada de desgaste e o filme de impressão?
Bolhas de ar entre a camada de desgaste de PVC do Flooring Manufacturing Enhancement e o filme de impressão originam-se do ar preso no nip, da liberação de gases do solvente ou da umidade na camada de impressão na temperatura de laminação ou da variação do medidor ao longo da largura do filme. O teste de laminação registra a pressão e a temperatura de estreitamento nas quais o filme adere sem bolhas, e os parâmetros são transferidos para a linha de produção.
Como o acabamento se comporta durante a gravação?
O acabamento é curado antes da etapa de gravação e deve permanecer flexível o suficiente para seguir o relevo da gravação sem rachar. As rachaduras aparecem como linhas finas ao longo do padrão de relevo quando o filme é visto sob luz forte. O perfil de cura é verificado em relação a uma amostra formada antes da execução da produção, e a flexibilidade do filme curado é verificada no pico do relevo.
Como é verificada a retenção de brilho no piso acabado?
A retenção de brilho é medida em amostras laminadas retiradas da linha de produção. A amostra é lixada em 1.000 ciclos e o valor de brilho a 60 graus é medido antes e depois da abrasão. A diferença entre as duas leituras é relatada como Delta E ou mudança de unidade de brilho, e o lote de produção é aceito de acordo com as especificações do fabricante do piso.
Que documentação é fornecida com cada lote?
Cada lote é emitido com um certificado de material informando a bitola, tipo de acabamento, valor de brilho e dimensões do rolo, juntamente com os resultados dos testes de abrasão e indentação para esse lote. O certificado traz o número do lote impresso na etiqueta do rolo, para que o produtor do piso possa rastrear a camada de desgaste até o registro de produção do lote de piso acabado.
Armazenamento e manuseio de linha
A camada de desgaste de PVC para melhoria da fabricação de pisos de loja rola horizontalmente em um rack com suporte central a 15°C a 25°C e 40% a 60% de umidade relativa. Não coloque os rolos de lado, pois a compressão da borda cria variação de espessura na borda do rolo.
Deixe os rolos atingirem a temperatura da linha por 24 horas antes da laminação. O filme frio é mais rígido e produz maior tensão de desenrolamento na mesma configuração de linha, o que afeta a estabilidade e a espessura da teia no nip.
Mantenha o invólucro protetor original no lugar até que o rolo seja montado. A poeira na superfície do filme é pressionada no acabamento no primeiro passo e não pode ser removida sem afetar a aparência da superfície da prancha acabada.
Registre o número do lote no registro de linha para cada rolo usado. Os lotes de pisos acabados são rastreados até o lote da camada de desgaste para investigação de qualidade e documentação de entrega do projeto.
Após a laminação, limpe o piso acabado com solução de detergente neutro e esfregão macio. Evite esponjas abrasivas, produtos de limpeza com solventes e produtos com alto teor alcalino, que degradam o acabamento e reduzem a abrasão e o desempenho de retenção de brilho do piso acabado.