

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


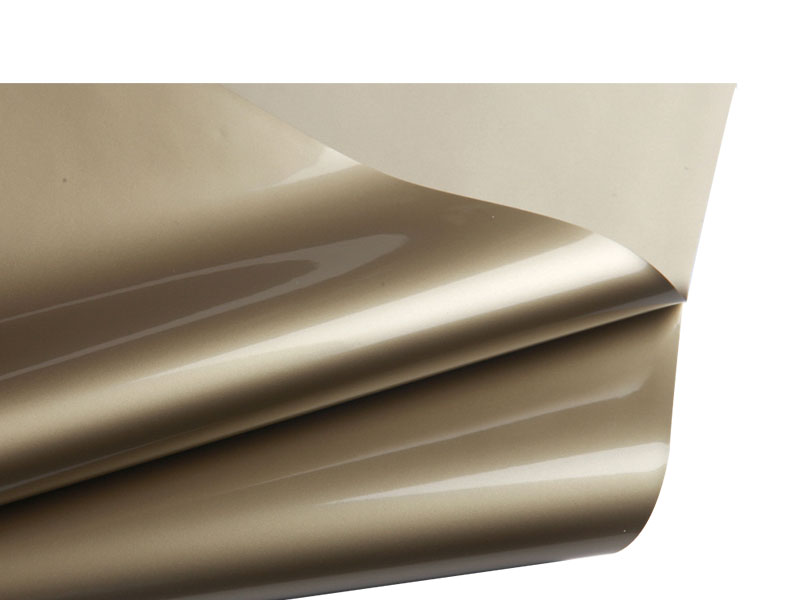
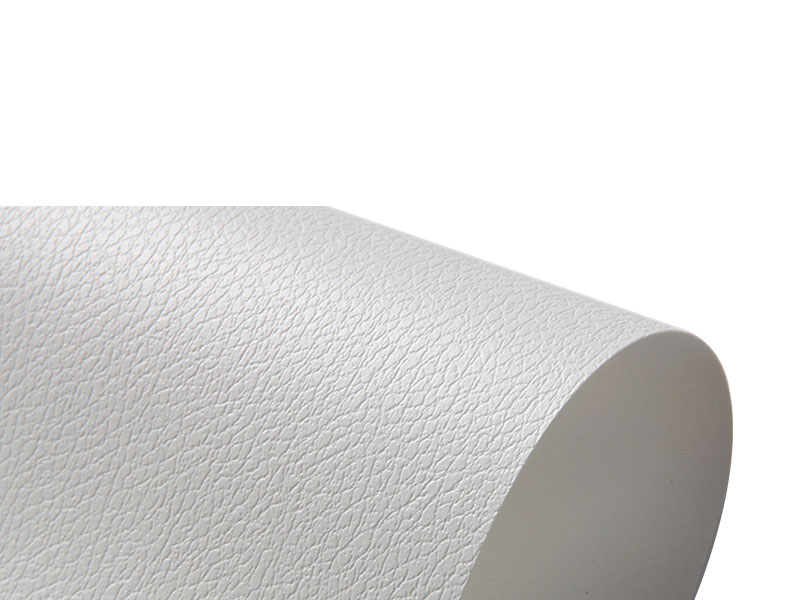
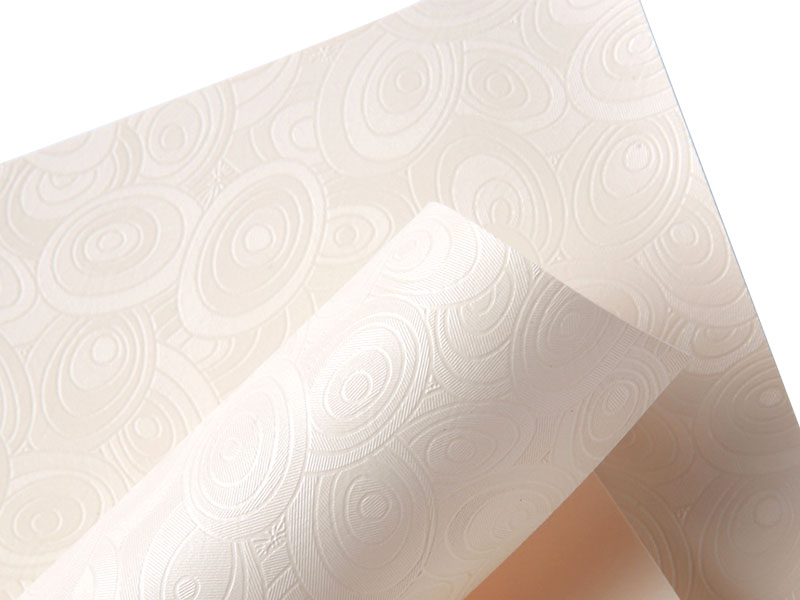
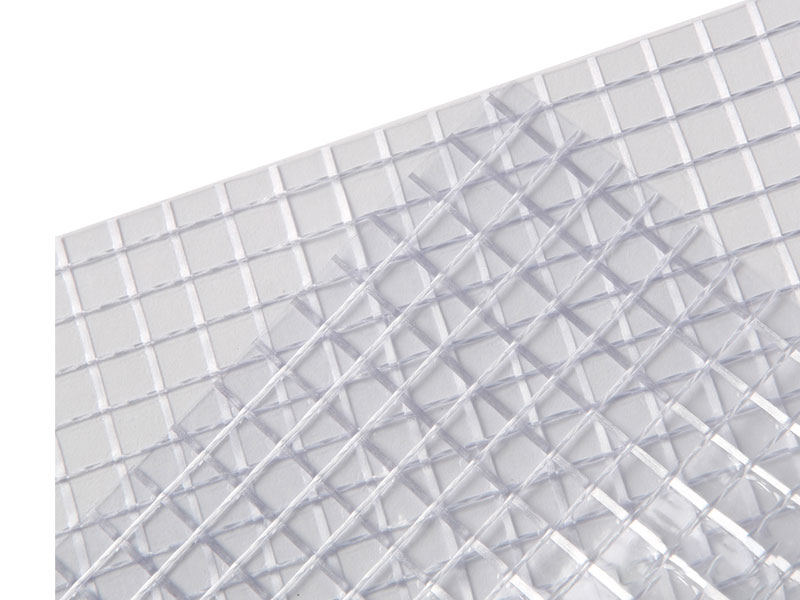
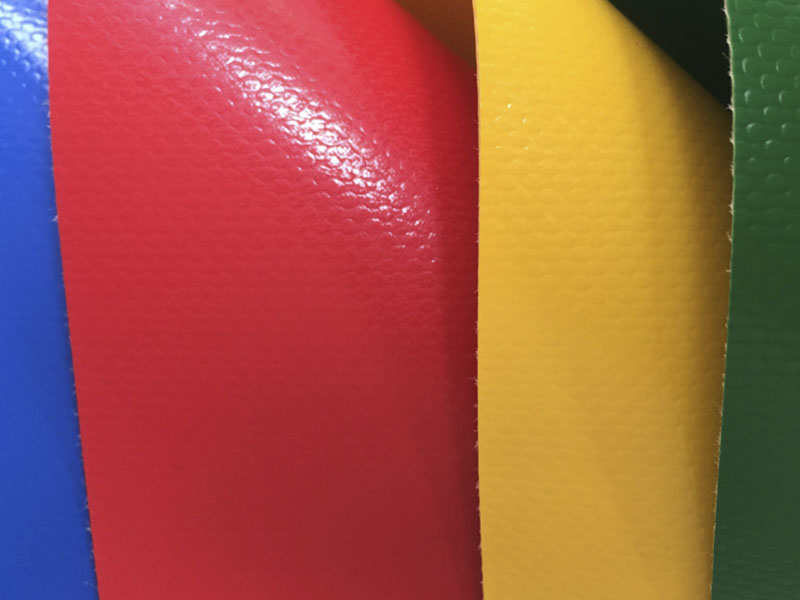
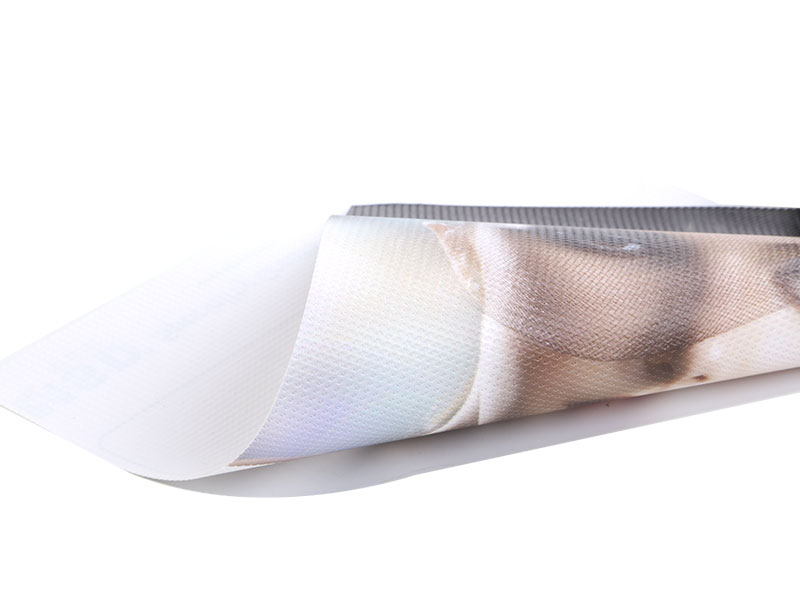
Filme de PVC calandrado de alta precisão
Filme de PVC calandrado de alta precisão is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Construído para sua linha de conversão
Filme de PVC calandrado de alta precisão is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Espessura nominal e faixa de tolerância acordadas por aplicação, medidas por medidor beta online
Nível de brilho, grau de fosco ou padrão de relevo definido em uma amostra de referência física
Deslizamento, antibloqueio, estabilizador de UV e masterbatch de cores definidos para o processo posterior
Largura, comprimento, diâmetro do núcleo, contagem de emendas e tensão de enrolamento de acordo com a linha do comprador
O que a precisão muda na conversão
Avalie a uniformidade em toda a Web
A variação de espessura ao longo da largura do rolo é a principal causa do desvio do registro de impressão e das rugas de laminação. O filme de PVC calandrado de alta precisão é monitorado por um medidor beta on-line que varre toda a folha continuamente, e o perfil cruzado é corrigido pelo ajuste automático da folga do rolo. Um perfil de bitola plana permite que o conversor funcione em velocidades de linha mais altas sem compensação de tensão.
Acabamento de superfície repetível
O rolo final da calandra transfere sua superfície para o filme sob pressão e temperatura controladas. A temperatura do rolo é mantida dentro de uma faixa estreita para que o nível de brilho não varie do início ao fim da produção. Os conversores que imprimem no filme recebem uma energia superficial consistente, que suporta umedecimento estável da tinta em todo o rolo.
Qualidade de borda e precisão de largura
O corte longitudinal é realizado em linha após a calandragem, e a borda da fenda é monitorada quanto a rebarbas, ondulação e desvio de largura. Bordas limpas suportam orientação automática da banda na linha do conversor e reduzem o desperdício de bordas durante o corte e vinco. A tolerância de largura de /- 0,5 mm permite que o conversor defina uma margem de corte estreita.
Estabilidade Dimensional Após Conversão
O filme é recozido durante a calandragem para aliviar o estresse interno. O encolhimento residual após a conversão é mantido abaixo de 2% a 100°C por 10 minutos, para que o filme impresso e laminado não distorça quando exposto ao calor posterior ou quando instalado em um ambiente quente.
Tabela de tolerância e propriedades
| Polímero Base | Cloreto de polivinila, grau plastificado ou rígido |
| Faixa do medidor | 0,05 mm a 0,80 mm |
| Tolerância de Espessura | /- 0,005 mm em classes de precisão, /- 0,010 mm em classes padrão |
| Tolerância de largura | /- 0,5mm |
| Variação do medidor entre Web | Dentro de 1,5% do nominal |
| Acabamento de superfície | Brilho espelhado, fosco, em relevo |
| Nível de brilho | 5 a 90 unidades de brilho a 60 graus |
| Encolhimento Residual | Abaixo de 2% a 100°C, 10 minutos |
| Resistência à tração | 40 MPa a 55 MPa (classe rígida) |
| Alongamento na ruptura | 10% a 60% (dependendo da nota) |
| Largura do rolo | Até 2,0 m |
| Comprimento do rolo | Até 1.000 m |
| Diâmetro do núcleo | 76 mm ou 152 mm |
| Faixa de temperatura de serviço | -15°C a 65°C |
Rotas de conversão
Filme de PVC calandrado de alta precisão is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
O filme é laminado em papel, cartão, não tecido e outros substratos de filme. O medidor uniforme suporta peso uniforme da camada adesiva e pressão de nip consistente em toda a folha, o que reduz defeitos de adesão e delaminação no produto acabado.
O controle de precisão do medidor suporta a formação repetível de peças de calibre fino, como bulas de embalagens e capas protetoras. A espessura da parede na peça formada é previsível a partir da bitola de entrada e da taxa de estiramento.
Bordas de corte limpas e bitola consistente permitem que o conversor execute operações de corte e vinco com margens de corte estreitas. A precisão da largura reduz o desperdício de bordas e melhora o rendimento por rolo em execuções de conversão de alto volume.
Perguntas do comprador
Como é verificada a tolerância de espessura em cada rolo?
A espessura é monitorada continuamente durante a produção por um medidor beta on-line que verifica toda a largura do rolo. Um certificado de qualidade emitido com cada lote registra a espessura média e o desvio máximo da trama transversal, medidos por micrômetro off-line em posições definidas no plano de controle. Os compradores podem solicitar o registro bruto do medidor para pedidos críticos.
O filme requer tratamento corona antes da impressão?
O filme de PVC calandrado de alta precisão padrão é fornecido com uma energia superficial controlada, adequada para tintas solventes e UV. Tintas à base de água e determinados adesivos podem exigir tratamento corona em linha no conversor. O nível dyne do filme fornecido é indicado no certificado de qualidade e o conversor deve verificá-lo com uma caneta dyne antes de definir os parâmetros de tinta e adesivo.
O que causa a variação da bitola em direção às bordas do rolo?
A variação do calibre nas bordas dos rolos origina-se da flexão do rolo da calandra sob carga. A linha é equipada com compensação de flexão por rolo e o perfil transversal da banda é corrigido para manter a variação de ponta a ponta dentro da faixa indicada. Se um conversor observar variação de borda, o filme deverá ser verificado em relação ao certificado antes que a configuração de desenrolamento e orientação da banda do próprio conversor seja avaliada.
O filme pode ser fornecido em formato rígido para embalagem?
Sim. Classes rígidas e semirrígidas são produzidas para aplicações de embalagem e conformação. O conteúdo do plastificante é definido de acordo com a aplicação e as propriedades de tração e alongamento são cotadas para o grau específico. Os compradores devem indicar a temperatura de formação e a taxa de estiramento para que a classe possa ser selecionada em relação à janela de formação, e não apenas em relação às propriedades da temperatura ambiente.
Como os rolos devem ser armazenados antes da conversão?
Armazene os rolos horizontalmente em um rack apoiado no núcleo, entre 15°C e 25°C e 40% a 60% de umidade relativa. Deixe os rolos atingirem a temperatura da linha por 24 horas antes de desenrolar, porque o filme frio é mais rígido e produz maior tensão na mesma configuração de desenrolamento. Mantenha o envoltório original no lugar até que o rolo esteja montado na linha.
Notas de armazenamento e manuseio
Armazene rolos de filme de PVC calandrado de alta precisão horizontalmente em um rack com suporte central, entre 15°C e 25°C e 40% a 60% de umidade relativa. Evite luz solar direta e fontes de calor que amolecem o filme.
Deixe os rolos atingirem a temperatura da linha por 24 horas antes da conversão. O filme frio é mais rígido e o mesmo ajuste de tensão de desenrolamento produzirá uma tensão diferente da teia em um rolo frio.
Manuseie os rolos com suportes centrais ou equipamentos de elevação de rolos. Deixar cair um rolo de lado pode deformar as camadas e criar variação de espessura na borda do rolo.
Mantenha o invólucro protetor original no lugar até que o rolo seja montado. A poeira na superfície do filme é pressionada contra o acabamento no primeiro contato e é difícil de remover sem danificar a superfície.
Armazene os rolos parcialmente usados na embalagem original e etiquete-os com o número do lote. Filmes de lotes diferentes não devem ser unidos em uma conversão contínua.